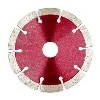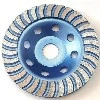
Изборът на правилните шлифовъчни инструменти за почистване на ръбовете на стъклото има пряк ефект върху това колко бързо и евтино се извършва работата и колко добър е крайният продукт. В строителната, автомобилната и художествената стъкларска промишленост,диамантени шлифовъчни дисковеса обичайният начин за прецизно почистване на ръбовете на стъклото. Когато диамантените свредла от промишлен-клас се смесят с проектирани адхезивни материали (смола, метал или стъкловидни), тези специални дискове предлагат превъзходна издръжливост, еднаква производителност и по-дълъг експлоатационен живот от обикновените абразиви. За да останете пред конкуренцията на днешния труден пазар за производство на стъкло, трябва да знаете техническите спецификации и най-добрите практики за тези инструменти, независимо дали се опитвате да увеличите производствените темпове или да подобрите качеството на покритието на проекти от висок-клас.
Разбиране на диамантени шлифовъчни дискове за полиране на стъклени ръбове
Състав и основна структура
Индустриалните диамантени шлифовъчни дискове са съставени от синтетични диамантени кристали, които са внимателно пресовани в свързани материали. Тези материали определят колко добре се режат колелата. Преди да се нанесе диамантеният слой, основата на стоманената матрица се обработва внимателно (чрез струговане, рязане и шлайфане), за да се гарантира, че е плоска и с концентрична форма. Някои синтетични диаманти се пресяват, за да се получат частици с еднакъв размер, след което се почистват, обезмасляват и изсушават, за да се отърват от всякакви дефекти, които биха могли да повлияят на това колко добре се смилат. Свързващият агент, който може да бъде термореактивно лепило, бронзова сплав или керамично съединение, се измерва внимателно и се смесва с диаманти, като се използват специално разработени формули, за да се гарантира, че диамантите са разпределени равномерно върху абразивния слой.
Превъзходството в производството зад производителността
В процеса на производство студеното пресоване под хидравлично налягане прави дебели зелени тела със стабилни форми, които не променят формата си по време на синтероване. Колела, които са залепени със смола при 180–220 градуса, колела, които са свързани с метален синтер при 750–850 градуса, и колела, които са направени от глина, трябва да бъдат обработени при 1250–1400 градуса. По време на този етап на синтероване на сърцевината, диамантените частици са плътно закотвени в матрицата на връзката. Това създава високо{9}}здрава структура, която определя колко дълго ще продължи ефективността.
След сваляне на матрицата и груба обработка, прецизното шлайфане гарантира, че размерите са правилни, а динамичното балансиране спира всякакви вибрации, които биха могли да възникнат по време на високо-скоростна работа. Преди влаго{2}}опаковане и съхранение, щателни процедури за проверка проверяват вида, размера, твърдостта, баланса и силата на въртене на артикула.
Защо диамантът превъзхожда конвенционалните абразиви?
Когато става въпрос за стъклени ръбове, диамантеното шлифоване е очевидно по-добро от алуминиев оксид, силициев карбид или cBN дискове. Диамантът е много по-твърд от повечето абразиви, така че може да отстрани материала бързо и да помогне за производителността в тежки индустриални условия. Тъй като са много устойчиви на износване, те се износват бавно, така че издържат много по-дълго от обикновенитедиамантени шлифовъчни дискове-често 50 до 100 пъти по-дълго. Тази издръжливост директно съкращава времето за престой, което идва с честата смяна на колелата, и намалява общите разходи за консумативи, въпреки че първоначалната инвестиция е по-висока.
Точността на размерите и високо{0}}качественото покритие на повърхността се запазват през целия полезен живот на колелото благодарение на стабилното шлайфане и минималното изкривяване. Отлично само-заточване и гладко отстраняване на стружки, по-ниско производство на топлина, което предпазва материала от изгаряне и предотвратява термично увреждане, което отслабва стъклото.
Как да изберем подходящия диамантен шлифовъчен диск за полиране на ръбове на стъкло?
Определяне на вашите цели за полиране
Правенето на избор за това какво да купите започва с това, че нуждите от продукция и целите за качество са ясно посочени. Изборът на правилния зърно зависи от вида на стъклото. Например стандартното флоатно стъкло реагира по различен начин от закаленото или химически по-здравото стъкло. Необходимият размер на зърното и твърдостта на сцеплението зависят от желаното качество на ръба, като плосък блясък от търговски-клас, молив ръб, извит профил или шевно покритие. Очакваният производствен темп определя колко дълго ще издържат диамантените шлифовъчни дискове, а бюджетните ограничения помагат при оценките на ROI, които балансират началната цена на дисковете с техния експлоатационен живот и повишаване на ефективността.
Критични параметри на спецификацията
Размер на зърното и покритие на повърхността: По-едрите зърна (80–180 меша) премахват материала бързо по време на стъпките на грубо шлайфане, но оставят драскотини, които трябва да бъдат полирани след това. Средните зърна (220–400 меша) са добри за междинни етапи на обработка, тъй като съчетават отстраняването на материала с по-добро качество на повърхността. Фините размери (600–1200 mesh) правят линии, които са гладки и лъскави, отговарящи на стандартите за качество за архитектура и автомобили. Процесите на много-етапно шлайфане могат да бъдат направени по-ефективни, като се знае как развитието на песъчинките влияе върху остротата на крайния ръб.
Избор на тип залепване: Смолистите залепвания са гъвкави и нежни, което ги прави идеални за приложения със сложни форми на ръбове и чувствителни-нужди на оператора. Металните връзки са здрави и издържат дълго време, което ги прави идеални за автоматични производствени линии с еднакви настройки за работа. Витрифицираните връзки поддържат точната форма на диамантения шлифовъчен диск, което е много важно за употреба с тесни допуски и CNC рязане.
Размери и геометрия на колелото: Диаметърът, ширината и размерите на отвора на осите на колелото трябва да съответстват на това, което шлифовъчната машина може да направи. Всеки тип профил на колело-плосък, чаша или уникална форма-работи с определено разположение на ръбовете. Колелата с по-голям диаметър правят правата повърхност по-бърза при същите обороти в минута, което променя колко бързо се отстранява материалът и колко топлина се отделя.
Контролен списък за оценка на доставчика
Има повече от просто единични цени, за които да мислите, когато търсите доверени индустриални партньори. Опциите за персонализиране показват дали доставчиците могат да променят спецификациите на колелата (като съдържание на диаманти, формулировка на облигации и размер), за да отговарят на специфичните нужди на приложението. Управлението на запасите и паричният поток се влияят от минималните суми на поръчките. Това важи особено за малки до средни-предприятия, които изпробват нови стоки или обслужват пазарни ниши.
Времето за доставка влияе върху това колко гъвкав може да бъде производственият график и колко допълнителни запаси са необходими. Сертификати за износ, като управление на качеството ISO 9001, съответствие с CE и документи за изпитване, уникални за продукта, гарантират, че продуктът отговаря на всички правила на всички чуждестранни пазари. Достъпът до техническа поддръжка, като например помощ при изграждане или коригиране на приложения, добавя много стойност към действителния продукт.
Ръководство стъпка-по-стъпка: Как да използвате диамантени шлифовъчни дискове за полиране на ръбове на стъкло?
Подготовка на оборудването и протоколи за безопасност
Правилното настройване на машината е първата стъпка към доброто почистване на стъклените ръбове. Проверете състоянието на шпиндела на шлифовъчното оборудване, като слушате за шум или допълнителна хлабина в лагерите, което може да означава, че трябва да бъдат обслужени. Почистете фиксиращите зони на фланците на шпиндела, за да се отървете от остатъците от лепило, стъклени частици или отлагания на охлаждаща течност, които биха могли да направятдиамантено шлифовъчно колелонеуравновесен. Монтирайте диамантеното шлифовъчно колело, като използвате настройките за натиск, предоставени от производителя, като се уверите, че фланците влизат в контакт с отвора на щифта по целия път. Преди да добавите детайли, направете кратко пробно пускане без товар и се вслушайте за някакви вибрации или странни шумове.
Стъпките за безопасност предпазват както хората, така и нещата. Като правило винаги трябва да носите правилната защитна екипировка, като предпазни очила със странични екрани, защита на слуха, когато работите без прекъсване, и защита на дишането, когато сухото смилане създава частици във въздуха. Уверете се, че предпазителите на машината остават на правилното място, докато тя работи. Уверете се, че предпазното спиране работи, преди производството да започне. Поддържайте работните зони чисти и без предмети, които биха могли да накарат хората да се спънат или да пречат на движещите се предмети.
Оптимизиране на параметрите на смилане
За да получите правилни, високо{0}}качествени стъклени ръбове, трябва да имате строг контрол върху редица променливи, които са свързани. В зависимост от вида на стъклото, диамантеното шлифовъчно колело и желаното покритие, скоростта на шлайфане обикновено е между 1500 и 3500 повърхностни фута в минута. Твърде високата скорост създава топлина, която натоварва ръбовете на закаленото стъкло и може да доведе до микропукнатини. Недостатъчно бързото прави рязането по-малко ефективно и може да натовари колелото, така че стъклените парчета да запълнят празнините между диамантите.
Производителността и качеството на повърхността се балансират от скоростта на подаване, което е колко бързо стъклото се движи покрай диамантеното шлифовъчно колело. Агресивните скорости на подаване увеличават производителността, но могат да оставят бръчкащи линии или нащърбени ръбове. Докато консервативните скорости на подаване подобряват качеството на финала, те правят процеса по-малко ефективен. Систематичното тестване, като се започне от това, което производителят казва и се правят промени въз основа на това как работи оборудването и как реагира материалът, често е най-добрият начин да намерите най-добрите настройки.
Силата на шлайфане влияе както върху това колко бързо, така и колко неравномерно се износва диамантеното шлифовъчно колело. Когато колелото за първи път докосне стъклото, лек натиск предпазва ръбовете от счупване. Стабилното режещо действие се поддържа от умерен, равномерен натиск в цялата зона на смилане. Прекалено големият натиск ускорява износването на колелото, създава ненужна топлина и може да повреди предмета.
Управление на охлаждащата течност и обработка на колелата
Непрекъснатото подаване на охлаждаща течност е важно поради много причини при процесите на шлайфане на стъклени ръбове. Когато има достатъчен поток, парчетата стъкло се отстраняват от зоната за смилане. Това поддържа ефективността на рязане висока и предпазва диамантеното шлифовъчно колело от прекалено натоварване. Генерираната-триене топлина се охлажда, което предпазва стъклото от топлинен стрес и поддържа безопасната работа. Когато става въпрос за колела със смола, правилното използване на охлаждане е особено важно, защото твърде много топлина разрушава свързващата матрица. Охлаждащите течности, които се разтварят във вода и имат концентрация от 5–10%, обикновено работят добре, но някои състави може да са по-добри за определени видове стъкло или условия на смилане.
Когато диамантените гранули станат матови или свързващата матрица се изцъкли след известно време на употреба, почистването на диска връща ефективността на рязане. Инструментите за обработка, които обикновено са пръчки, направени от силициев карбид или алуминиев оксид, се отърват от миниатюрния свързващ материал, разкривайки нови диамантени режещи ръбове. Еднакво покритие на повърхността може да се поддържа с лека превръзка, която се прави често. От друга страна, силното обличане скъсява живота на колелото. Промените в звука на смилане, качеството на покритието и количеството използвана мощност помагат на работниците да разберат колко често да обработват машината.
Реално-приложение: Обработка на ръбове от закалено стъкло
Използвайки обикновени диамантени шлифовъчни колела, производител на архитектурно стъкло имаше проблеми да накара ръбовете на 10 mm закалени панели за инсталации на бизнес сгради да изглеждат добре. 8% от частите бяха отхвърлени, защото бяха нарязани по входните и изходните места за шлайфане, а необходимостта от смяна на колелата често объркваше производствените планове.
Използването на свързани със смола диамантени шлифовъчни дискове със 180 грит за грубо шлайфане и 400 грит за окончателно намаляване броя на дефектите до по-малко от 2%. Животът на колелото премина от 120 линейни метра до над 1500 метра обработка на ръбове, което направи икономията на-за-единица много по-добра. Промяната на скоростта на подаване от 3,5 метра в минута на 2,8 метра в минута по време на финалното смилане отърва следите от бърборене, като същевременно запази скоростта на производство на добро ниво.
Поддръжка и дълготрайност на диамантените шлифовъчни дискове
Протоколи за рутинни грижи
Добавянето на редовна поддръжка към ежедневните производствени задачи е първата стъпка към постигане на прецизностдиамантени шлифовъчни дисковепродължи по-дълго. Изплакнете добре колелата с чиста вода в края на всяка смяна, за да се отървете от всякакъв стъклен прах или слоеве охлаждаща течност, които са се натрупали и могат да се втвърдят и да причинят проблеми с натоварването или нестабилност. Погледнете повърхността на диска за повреди, които можете да видите, като пукнатини, стърготини или странни модели на износване, което може да означава, че настройките за смилане са изключени или машината не е подравнена правилно. Съхранявайте колелата на сухи места с-контролирана температура, особено в оригиналната им опаковка или предпазни калъфи, за да ги предпазите от намокряне и счупване.
Дълбокото почистване от време на време се отървава от здраво натрупаната мръсотия, която няма да се отстрани с редовно измиване. Накисването на колела със смола-в леки алкални почистващи разтвори (рН 9–10) за 15 до 20 минути може да разхлаби стъклените частици, заседнали в диамантите. Повърхността се почиства, като се изчетква внимателно с меки метални или найлонови четки. Това не уврежда абразивната повърхност. Металните и остъклените връзки могат да се справят с по-сурови методи за почистване, но все пак е добра идея да стоите далеч от силни химикали, които могат да повредят залепените материали.
Отстраняване на често срещани проблеми с износването
Когато забележите модели на износване, които не са нормални, можете да отстраните проблема, преди да се е влошил или диамантено шлифовъчно колело се проваля напълно. Ако лицето на колелото се износва неравномерно, вероятно оста на шпиндела и посоката на движение на стъклото не са подравнени правилно. Това означава, че дизайнът на машината трябва да бъде коригиран. Бързото износване в определени зони може да означава, че налягането при смилане е твърде високо или че няма достатъчно охлаждащ поток, който концентрира топлина в определени зони. Остъкляването е, когато повърхността на колелото изглежда гладка и лъскава, но не реже толкова добре. Това може да се случи, ако честотата на третиране не е правилна или ако настройките за смилане правят твърде много топлина.
Отчупването на ръбовете на готовото стъкло, което изглежда е причинено от диамантени шлифовъчни дискове, които са в добра форма, обикновено се дължи на износени шпинделни лагери, които позволяват на стъклото да се движи твърде много. Чрез използване на маркери за зъбни колела за измерване на хоризонтално и аксиално биене могат да бъдат открити механични проблеми, които трябва да бъдат отстранени преди смяната на колелото. Твърде силното треперене по време на шлайфане може да бъде причинено от небалансирано колело, лошо прилягане или замърсяване, натрупано върху джантите, вместо проблем със самото колело. Систематичният анализ предпазва колелата от изхвърляне без причина и насочва ресурсите към истинските причини за проблема.
Максимизиране на икономическата стойност
Най-добрата комбинация между ефективност и цена се намира чрез стратегическо управление на колелата. Общият полезен живот се увеличава чрез преместване на множество колела през стъпки на грубо, средно и крайно шлайфане въз основа на текущото им състояние. Колелата с шарки на износване, които не са подходящи за окончателно довършване, често все още имат достатъчно мощност на рязане за тежки задачи за премахване на материал. Като следите мерките за живот на колелата като обработени квадратни метри, производствени часове и места, където качеството на финала започва да намалява, можете да видите как се справят различните доставчици в бъдеще и да направите по-добър избор при покупка.
Заключение
Овладейте почистването на стъклени ръбове, като изберете правилнотодиамантени шлифовъчни дискове, правилното им използване и поддържането им в добра форма ви дава ясно конкурентно предимство. Проектираните диамантени шлифовъчни дискове си заслужават първоначалната инвестиция, защото са по-издръжливи, издържат по-дълго и работят постоянно добре. Това е така, защото те намаляват оперативните разходи, повишават производителността и подобряват качеството на продукта.
За да успеете изпълнението, трябва да знаете техническите подробности, които влияят върху това колко добре работи колелото, как да накарате параметрите на смилане да работят най-добре за различни видове стъкло и оборудване и как да следвате стриктните указания за грижа, за да направите инструментите да издържат възможно най-дълго. Организациите могат да постигнат-дългосрочен оперативен успех на трудните пазари за производство на стъкло, като направят стратегически избор за закупуване, който балансира единичната цена спрямо общата предоставена стойност, което включва възможност за персонализиране, техническа поддръжка и надеждност на източника.
ЧЗВ
Какъв размер на зърното трябва да избера за различни покрития на ръбовете на стъклото?
Изборът на зърно пряко влияе върху качеството на повърхността и колко добре работи шлайфането. Работите по грубо шлифоване, които трябва да отстранят много материал, обикновено използват дискове с песъчинки 120-180, които премахват материала бързо, но оставят драскотини, които трябва да бъдат полирани след това. Използването на дискове с песъчинки 220-320 за междинно шлайфане изглажда повърхността, намалявайки дълбочината на драскотините и подготвяйки страните за окончателно покритие.
Как да разбера кога да сменя или коригирам моя шлифовъчен диск?
Няколко видими знака показват, че диамантените шлифовъчни дискове трябва да бъдат обработени или сменени. Качеството на ръбовете, което се влошава, като по-груби повърхности, драскотини, които могат да се видят, или загуба на яснота, обикновено се появява преди колелото да е напълно износено, което предполага, че лечението ще подобри работата. Ако звукът на шлайфане се промени от плавен, постоянен тон до груб или щракащ шум, това означава, че диамантите са тъпи или повърхностите на свързване са покрити.
Могат ли диамантените дискове да обработват всички видове стъкло еднакво ефективно?
Въпреки че диамантените шлифовъчни колела могат да шлайфат всякакви видове стъкло, най-добрите детайли на колелото зависят от вида на стъклото. Стандартното закалено флоатно стъкло работи добре с колела,-залепени със смола-общо предназначение, които имат умерено количество диаманти в тях. Когато шлифовате закалено стъкло, трябва да бъдете по-внимателни и да използвате колела с малко по-меки връзки, за да предпазите ръбовете от прекалено натоварване, което може да доведе до счупването им сами.
Партнирайте си със SNJ за вашите изисквания за диамантен шлифовъчен диск
За да постигнете експлоатационно величие при почистването на стъклени ръбове, имате нужда от нещо повече от добри инструменти. Вие също се нуждаете от фабричен партньор, който е отдаден на вашия успех. SNJ предлага цялостни решения, които комбинират прецизно проектирани диамантени шлифовъчни дискове с техническо ноу-хау, придобито в продължение на много години работа с пазарите за производство на стъкло по целия свят. Нашите опции за персонализиране ни позволяват да се уверим, че спецификациите на колелата отговарят точно на вашите нужди, а нашите гъвкави MOQ позволяват както тестови пускания, така и пълно-производство.
Като добре{0}}известна компания, която продава диамантени шлифовъчни дискове от дълго време и има одобрения CE и ISO, можем да гарантираме, че качеството винаги ще отговаря на най-високите световни стандарти. Нашият полезен екип за техническа поддръжка помага за подобряване на процесите, решаване на проблеми и подобряване на работата на приложенията. Свържете се сColin@sinodream.bizза да поговорите за вашите проблеми с полирането на стъклени ръбове и да разберете как решенията за диамантени шлифовъчни дискове на SNJ могат да ви помогнат да подобрите качеството, ефективността и контрола на разходите. Ние отговаряме на всички ваши въпроси в рамките на 24 часа, давайки на вашия бизнес квалифицираното отношение, от което се нуждае.
Референции
1. Джонсън, Майкъл Р. „Усъвършенствани абразивни технологии в обработката на стъкло“. Journal of Materials Engineering and Performance, vol. 28, no. 4, 2019, pp. 2145-2158.
2. Chen, Wei и Thompson, Sarah K. „Механизми за износване на диамантени инструменти при операции за смилане на твърди материали“. Международен журнал за металорежещи машини и производство, том. 156, 2020 г., стр. 103-118.
3. Шмид, Ханс-Петер. „Оптимизиране на качеството на повърхността при завършване на архитектурни стъклени ръбове.“ Технология за обработка на стъкло тримесечно, том. 12, №. 2, 2021 г., стр. 67-82.
4. Андерсън, Робърт Л. „Икономически анализ на избора на суперабразивни инструменти при промишлено шлифоване“. Преглед на управлението на производствените разходи, том. 35, №. 3, 2020 г., стр. 45-59.
5. Liu, Xiaoming и др. „Топлинни ефекти при високо-скоростно шлайфане на ръбове на стъкло: анализ и стратегии за смекчаване.“ Precision Engineering Journal, vol. 64, 2019, pp. 234-247.
6. Мартинез, Карлос и Сингх, Раджеш. „Стандарти за контрол на качеството за диамантено свързани абразивни инструменти.“ Международни стандарти в производствените технологии, том. 18, №. 1, 2021 г., стр. 112-128.